
Español
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-23 Origen: Sitio


Las instalaciones de fabricación de alimentos a gran escala se enfrentan a un asesino oculto de beneficios que drena silenciosamente los presupuestos operativos todos los días. El culpable es el gran peso y volumen de los desechos orgánicos húmedos. Imagínese el olor acre del puré de cerveza fermentado o de los subproductos del procesamiento de tomates en una tarde húmeda de julio. La gestión de residuos en el sector alimentario rara vez consiste únicamente en limpiar los escombros. Más bien, es un desafío logístico complejo y de alto riesgo centrado enteramente en el control de la humedad.
El procesamiento de alimentos genera naturalmente toneladas de subproductos orgánicos con un contenido de agua excepcionalmente alto. Si estos desechos cargados de humedad no se manejan con precisión, rápidamente desencadenan un efecto dominó de fallas operativas. Los malos olores impregnan las instalaciones. Se arraigan graves infestaciones de plagas. Las multas por cumplimiento ambiental se acumulan. Lo peor de todo es que enviar desechos húmedos no compactados significa esencialmente pagar tarifas superiores de transporte industrial solo para transportar agua a un vertedero.
Los protocolos estándar de residuos fallan aquí. Para optimizar verdaderamente las operaciones diarias, mantener los máximos estándares de higiene y reducir agresivamente los costos de eliminación, los administradores de instalaciones deben actualizar su infraestructura central. La implementación de equipos especialmente diseñados ya no es una actualización opcional. Se ha convertido en una necesidad operativa crítica.
El peso del líquido aumenta los costos: los desechos húmedos son excepcionalmente pesados. Quitar y encaminar de forma segura el contenido líquido reduce significativamente la frecuencia de transporte y las tarifas de eliminación basadas en el peso.
La higiene no es negociable: un sistema completamente cerrado evita fugas de aguas residuales altamente contaminadas, controla los olores bacterianos y garantiza el cumplimiento de estrictos estándares sanitarios.
Fallas en el equipo estándar: Las máquinas tradicionales de desechos secos se oxidan rápidamente, pierden fluidos peligrosos y sufren fallas eléctricas cuando se exponen a escorrentías ácidas del procesamiento de alimentos.
La personalización es clave: las instalaciones grandes se benefician más de las estaciones de compresión personalizadas diseñadas para integrarse perfectamente con las cintas transportadoras y los sistemas de drenaje de aguas residuales existentes.
La asociación importa: Seleccionar un proveedor de equipos con experiencia garantiza maquinaria duradera, instalación específica del sitio y programas de mantenimiento confiables.
Los analistas de la industria notan un cambio masivo en la forma en que los municipios manejan la escorrentía industrial. Las plantas de tratamiento de aguas residuales están endureciendo agresivamente los límites de la demanda biológica de oxígeno y el total de sólidos suspendidos. En consecuencia, los procesadores de alimentos enfrentan recargos más elevados por los desechos líquidos pesados. Dado que las tarifas por vertido de vertederos municipales aumentan anualmente en un promedio de cinco a siete por ciento a nivel mundial, el viejo paradigma de tirar todo en un contenedor rodante abierto está muerto. Las instalaciones ahora deben tratar el procesamiento de residuos como una extensión de la propia línea de producción.
La gestión de residuos húmedos presenta obstáculos logísticos muy específicos que los residuos industriales secos simplemente no presentan. Las cáscaras de frutas, los restos de verduras y los subproductos del procesamiento de carne exigen un manejo especializado.
Las empresas de gestión de residuos generalmente calculan sus tarifas de eliminación en función del tonelaje total y la frecuencia de recogida. En el sector de fabricación de alimentos, el agua suele representar entre el setenta y el noventa por ciento de los residuos orgánicos en peso. Sin una extracción de líquido adecuada, las instalaciones pierden capital. Cada tonelada de agua atrapada arrastrada representa un impacto directo en el resultado final, inflando las facturas de transporte y aumentando los recargos por combustible.
La materia orgánica húmeda se descompone a un ritmo alarmante, especialmente en ambientes de procesamiento cálidos. Cuando se deja en contenedores abiertos, este material en descomposición crea graves problemas de olores bacterianos que impregnan toda la planta. Además, los lodos orgánicos expuestos actúan como un imán para roedores y moscas. Estas infestaciones interrumpen las operaciones y representan una grave amenaza para los protocolos de seguridad alimentaria, lo que podría provocar contaminación del producto y cierres forzosos de las instalaciones.
Los riesgos ambientales asociados con los desechos húmedos son sustanciales. Imagínese los riesgos de resbalones y contaminación cuando el líquido de un contenedor de basura estándar se filtra a un muelle de carga activo. Si los neumáticos de los montacargas arrastran estas aguas residuales ácidas hasta las instalaciones, o si fluyen hacia los desagües pluviales municipales, las consecuencias son graves. Los organismos reguladores controlan estrictamente los escurrimientos industriales. Las instalaciones que infrinjan las normas se enfrentan a enormes multas, responsabilidades legales y daños a su reputación a largo plazo.
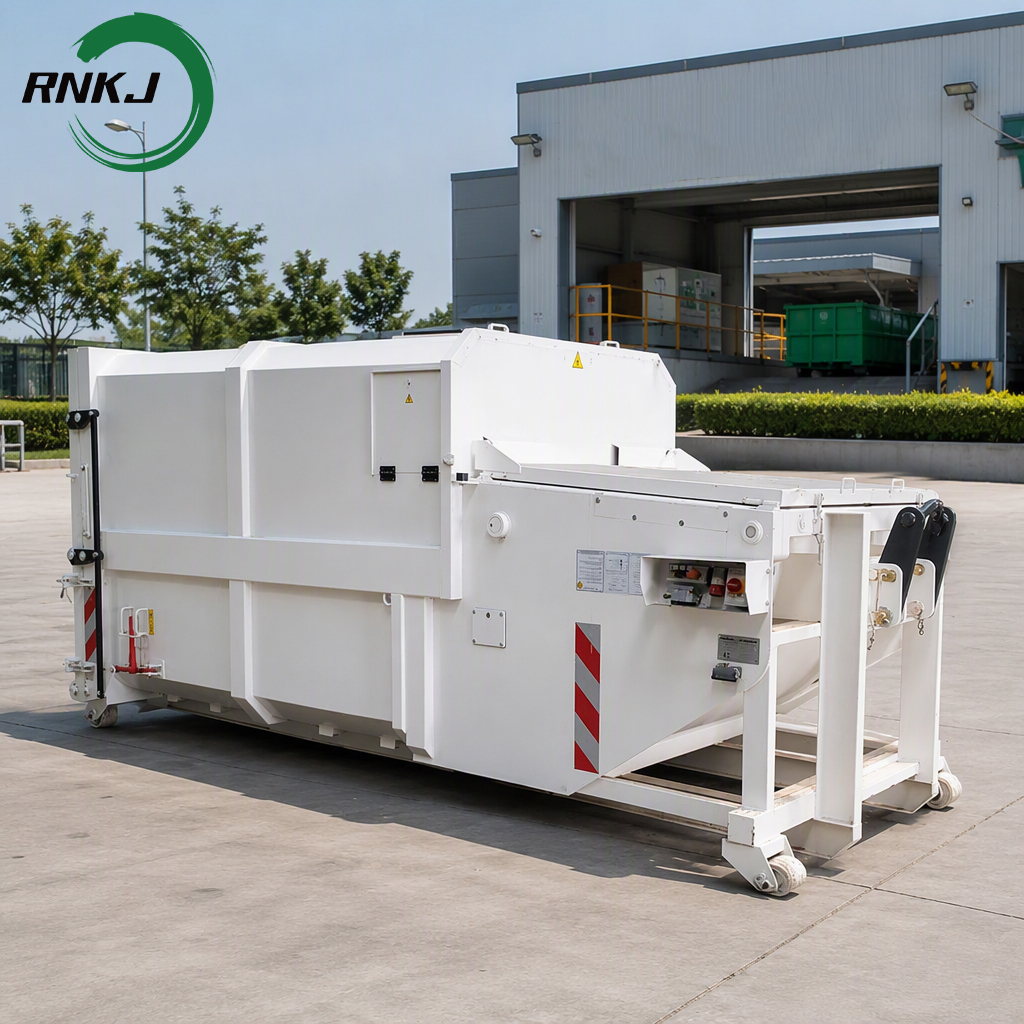
Muchos equipos de adquisiciones intentan por error manipular subproductos con alto contenido de humedad utilizando equipos estándar para residuos secos. Se trata de un costoso error de cálculo. Las máquinas tradicionales están diseñadas para cartón y plástico. Son fundamentalmente incompatibles con los lodos orgánicos. Para mantener el cumplimiento y la eficiencia, actualizar a un especialista El compactador de basura húmeda es un pivote operativo necesario.
Los compactadores estándar se basan en soldadura por puntos básica y cuentan con puertas de acceso no selladas con pestillos simples. Cuando los desechos húmedos se someten a compresión a alta presión, el líquido atrapado actúa como una esponja violentamente exprimida. En una máquina estándar, este líquido contaminado sigue el camino de menor resistencia. Sale a través de huecos estructurales y bisagras de puertas. El resultado es un muelle de carga inundado y cubierto de aguas residuales peligrosas y malolientes que requieren una limpieza manual continua.
El desperdicio de alimentos es inherentemente corrosivo. Los subproductos como los jugos de cítricos, los residuos de pasta de tomate y los residuos lácteos contienen altos niveles de ácidos orgánicos que atacan agresivamente al acero dulce estándar. Los compactadores tradicionales carecen de los necesarios revestimientos protectores de grado marino. Cuando se exponen continuamente a estos líquidos ácidos, sufren oxidación acelerada, herrumbre estructural y fallas mecánicas prematuras. Lo que inicialmente parece una elección de equipo que ahorra costos rápidamente se transforma en una pesadilla de mantenimiento.
Los entornos de procesamiento de alimentos exigen lavados rigurosos y frecuentes para mantener las condiciones sanitarias. Los compactadores estándar simplemente no están diseñados para soportar chorros de agua a alta presión o humedad ambiental constante. Sus paneles eléctricos estándar y unidades de energía hidráulica expuestas son altamente susceptibles al ingreso de agua. Esta vulnerabilidad provoca frecuentes cortocircuitos, sensores dañados y tiempos de inactividad operativos catastróficos.
| característica de ingeniería estándar versus especializada | Compactador seco estándar | Compactador de residuos húmedos especializado |
|---|---|---|
| Soldadura Estructural | Costuras soldadas por puntos/puntadas | Soldadura de costura 100% continua |
| Contención de líquidos | Puertas sin sellar, propensas a tener fugas | Cerraduras de trinquete con juntas herméticas |
| Protección contra la corrosión | Pintura de esmalte industrial estándar. | Sumideros de acero inoxidable y epoxi de grado marino |
| Cajas eléctricas | Clasificación NEMA 1 o NEMA 12 | Clasificación impermeable NEMA 4 o NEMA 4X |
Para superar los obstáculos específicos de los subproductos orgánicos con alto contenido de humedad, los administradores de instalaciones deben buscar mejoras en la infraestructura de servicio pesado. La solución definitiva para las plantas industriales de alimentación es la Compactador de residuos húmedos . Esta maquinaria está diseñada específicamente para manejar las propiedades físicas y químicas de los lodos orgánicos.
La mecánica principal se basa en arietes hidráulicos de alta presión y alta resistencia capaces de generar una fuerza masiva. A medida que la materia orgánica cruda se deposita en la tolva, el ariete avanza contra una barrera de acero reforzada. Esta compresión aplasta físicamente la estructura celular de la materia orgánica. Exprime agresivamente el contenido líquido atrapado y al mismo tiempo compacta la masa sólida restante en un bloque denso.
A diferencia de las unidades convencionales que permiten que el líquido se acumule peligrosamente, estas máquinas especializadas están diseñadas con sofisticados sistemas de gestión de líquidos. Cuentan con sumideros de drenaje incorporados, pisos con deflectores y pantallas de filtración de alta resistencia ubicadas debajo de la cámara de compactación. A medida que se extrae el líquido, pasa a través de las pantallas para bloquear las partículas sólidas. Luego, el fluido se canaliza directamente al sistema de tratamiento de aguas residuales de la instalación o a tanques de retención seguros, lo que garantiza que no haya derrames.
Al extraer sistemáticamente el peso del agua y triturar la materia sólida, estos compactadores logran un índice de compactación impresionante. El rendimiento suele alcanzar una reducción de cuatro a uno o de cinco a uno. Esta drástica reducción del volumen físico significa que un contenedor tarda mucho más en llenarse. Como resultado, la instalación requiere muchas menos camionetas, lo que reduce directamente las facturas de transporte y reduce la huella de carbono general.
Al evaluar las actualizaciones de equipos, los equipos de adquisiciones deben mirar más allá de las especificaciones básicas. Garantizar el cumplimiento sanitario y la durabilidad a largo plazo requiere identificar características de ingeniería específicas que garanticen el rendimiento en entornos hostiles.
La característica más crítica es la contención de líquidos garantizada. Invertir en un El compactador de desechos húmedos completamente sellado proporciona las salvaguardias necesarias contra fugas y contaminación. Los ingenieros logran esto mediante una construcción continua y soldada en lugar de soldadura por puntos. Además, las puertas de descarga deben estar equipadas con juntas especializadas de alta resistencia y mecanismos de bloqueo de trinquete que formen un sello impenetrable, incluso en modelos grandes de diez metros cúbicos.
Para combatir la rápida descomposición de la materia orgánica, los compactadores de alta gama integran tecnologías avanzadas de neutralización de olores. Dependiendo de los requisitos de las instalaciones, estas unidades pueden equiparse con generadores de ozono que destruyen las bacterias que causan los olores a nivel molecular. Otras opciones efectivas incluyen filtros de escape de carbón activado o sistemas de nebulización desodorizantes automatizados que se activan durante cada ciclo de compactación.
Para sobrevivir a la naturaleza ácida de los residuos de alimentos y al rigor de los lavados químicos diarios a alta presión, son imprescindibles materiales especializados. Las unidades premium utilizan recubrimientos epóxicos de calidad marina y componentes de acero inoxidable para áreas críticas de desgaste, como el sumidero y las pantallas de filtración. Además, todos los gabinetes eléctricos deben ser resistentes a la intemperie para garantizar que los circuitos internos permanezcan completamente protegidos contra la degradación por humedad.
Las plantas de fabricación de alimentos a gran escala operan con flujos de trabajo y limitaciones espaciales muy específicos. Depender de equipos genéricos de gestión de residuos a menudo crea cuellos de botella operativos. Maximizar la eficiencia requiere implementar un Estación de compresión de desechos húmedos personalizada diseñada para coincidir con el rendimiento exacto y el diseño físico de la planta.
La manipulación manual de residuos requiere mucha mano de obra e introduce riesgos de contaminación innecesarios. Una estación diseñada a medida elimina esto al conectarse directamente con la línea de producción. Los ingenieros diseñan la tolva de carga para aceptar desechos automáticamente a través de cintas transportadoras continuas, tubos de transporte neumáticos o conductos de gravedad a través de la pared. Esto crea un sistema de circuito cerrado que aísla físicamente los residuos del entorno de producción limpio.
La capacidad debe calcularse utilizando datos empíricos y no conjeturas. Los ingenieros de aplicaciones evalúan el tonelaje diario específico de desechos orgánicos generados por la planta, la densidad del material y el cronograma de transporte requerido. Basándose en estos datos precisos, diseñan una estación con dimensiones óptimas de la tolva, fuerza del cilindro hidráulico y volumen del contenedor receptor. Los sistemas suelen oscilar entre diez y treinta metros cúbicos. Esto garantiza que el equipo maneje las cargas máximas de producción sin nunca crear cuellos de botella en la fábrica.
Los entornos industriales exigen rigurosos protocolos de seguridad a prueba de fallos. Las estaciones personalizadas están equipadas con automatización avanzada y enclavamientos de seguridad para proteger a los operadores. Las características clave incluyen sensores fotoeléctricos automatizados que se activan solo cuando hay desechos presentes. Los interruptores de enclavamiento magnético físico desactivan el ariete si se abren las puertas de acceso. La telemetría de monitoreo remoto envía alertas automáticas a los administradores de las instalaciones cuando el contenedor alcanza su capacidad máxima.
Obtener la aprobación del gasto de capital por parte del liderazgo ejecutivo requiere una demostración clara del rendimiento financiero, junto con la alineación con los objetivos de sostenibilidad corporativa. La mejora de la infraestructura de residuos ofrece beneficios altamente mensurables en ambos ámbitos.
La justificación financiera del equipo de compactación especializado es muy empírica y de acción rápida. Al extraer líquidos y compactar sólidos, una instalación normalmente puede reducir su frecuencia de transporte hasta en un cincuenta por ciento. Además, eliminar el peso del agua elimina por completo las multas punitivas por exceso de peso que suelen imponer las empresas de transporte. En muchas plantas de procesamiento de alto volumen, la combinación de tarifas de transporte reducidas, multas eliminadas y costos laborales más bajos permite que el equipo logre un retorno total de la inversión en tan solo doce a veinticuatro meses.
Las corporaciones modernas están bajo una intensa presión para mejorar sus perfiles de sostenibilidad. Un sistema de compactación especializado apoya directamente estas iniciativas más amplias. Hay un cambio masivo en la industria hacia prácticas de economía circular. Los residuos orgánicos compactados y drenados en líquido son mucho más fáciles y rentables de desviar de los vertederos tradicionales. El material procesado es muy adecuado para el transporte a digestores anaeróbicos para la producción de biogás renovable o a instalaciones comerciales de compostaje.
La fase final de la mejora de la infraestructura de las instalaciones es seleccionar el socio de fabricación y servicio adecuado. La enorme complejidad de manejar materia orgánica húmeda y ácida significa que evaluar una El proveedor de compactadores de residuos requiere una investigación estricta de su experiencia en la industria y sus capacidades de soporte a largo plazo.
No todos los fabricantes de equipos poseen la perspicacia en ingeniería para manejar los desechos del procesamiento de alimentos. Muchos se especializan únicamente en cartón seco para venta minorista. Un proveedor de primer nivel debe demostrar un historial comprobado específicamente en los sectores de alimentos, bebidas o agricultura. Deben poseer sólidas capacidades de ingeniería internas, que les permitan proporcionar planos de integración personalizados, modificar diseños de tolvas y adaptar especificaciones hidráulicas para satisfacer las demandas exactas de sus instalaciones.
Los equipos industriales requieren una implementación profesional y precisa. El proveedor ideal ofrece soluciones integrales llave en mano. Esto incluye realizar encuestas iniciales en el sitio, administrar la instalación física y brindar capacitación operativa exhaustiva al personal de sus instalaciones. Más allá de la instalación, deben ofrecer programas de mantenimiento preventivo las 24 horas del día para garantizar que el equipo funcione con la máxima eficiencia durante las temporadas de producción de alto rendimiento.
La durabilidad de los equipos debe estar respaldada por garantías contractuales. Los equipos de adquisiciones deben examinar los términos de la garantía, buscando específicamente una cobertura sólida en soldaduras estructurales, sellos líquidos y cilindros hidráulicos. El proveedor debe garantizar que su maquinaria cumple plenamente con todos los estándares de seguridad ocupacional relevantes, las regulaciones ambientales locales relacionadas con la contención de aguas residuales y los códigos eléctricos regionales.
La gestión de residuos húmedos en una gran instalación de procesamiento de alimentos no tiene por qué ser un dolor de cabeza costoso y complicado. Al actualizar a un compactador completamente sellado y diseñado a medida, los gerentes de planta pueden transformar la gestión de residuos de un pasivo peligroso a un proceso simplificado, higiénico y altamente rentable. Evalúe sus gastos de transporte mensuales actuales hoy. Visite SDRNKJ para explorar modelos de alto rendimiento de diez a treinta metros cúbicos y comuníquese con nuestro equipo de ingeniería para obtener una auditoría integral del sitio y una cotización personalizada.
Los compactadores estándar están diseñados estrictamente para basura seca, como envases de cartón y plástico. Debido a que utilizan soldadura por puntos básica y puertas sin sellar, inevitablemente pierden líquidos viciados al comprimir materia orgánica. Por el contrario, un compactador de residuos húmedos está diseñado con uniones completamente selladas y soldadas continuamente. Cuenta con puertas estancas y sistemas de drenaje incorporados para separar el líquido de los residuos sólidos, alejándolos de forma segura del muelle de carga.
Sí. Los compactadores industriales de alta calidad utilizan arietes de acero de alta resistencia y unidades de potencia hidráulica excepcionalmente potentes, que a menudo superan los trescientos kilonewtons de fuerza. Estos sistemas están diseñados específicamente para triturar materiales orgánicos sólidos y densos. Procesan fácilmente huesos de animales, cáscaras gruesas de frutas y desechos agrícolas duros sin dañar la integridad estructural de la máquina.
Por lo general, el compactador está conectado directamente a la infraestructura de plomería existente de la instalación. Durante el ciclo de compactación, el líquido exprimido fluye a través de un sumidero interno especializado y una pantalla de filtración de alta resistencia. Desde allí, se conduce a través de tuberías de drenaje directamente al sistema de tratamiento de aguas residuales aprobado de la planta o a un tanque de retención seguro para su posterior extracción.
El tamaño adecuado es una ciencia exacta que depende del tonelaje diario de desechos orgánicos, la huella física disponible en su muelle de carga y su cronograma de transporte preferido. Un proveedor de equipos acreditado lleva a cabo una auditoría integral del sitio. Analizan los datos específicos de su flujo de residuos para recomendar el tamaño exacto de la tolva, la fuerza del cilindro y las especificaciones del contenedor necesarias para optimizar sus operaciones.
Estas unidades están diseñadas específicamente para una desinfección rápida y exhaustiva para cumplir con los estrictos estándares de la industria alimentaria. La mayoría cuenta con puertas de limpieza accesibles y diseños de ariete autolimpiante que evitan la acumulación de material pegajoso. Los componentes eléctricos impermeables con clasificación NEMA 4 o superior permiten que los equipos de mantenimiento de las instalaciones laven a presión de forma segura toda la unidad. Esta ingeniería especializada garantiza que se mantengan estrictos estándares de higiene con un mínimo de mano de obra.
Los precios varían significativamente según la capacidad, la potencia hidráulica y las funciones de integración personalizadas. Un modelo base puede comenzar en un nivel inferior, mientras que las estaciones personalizadas de treinta metros cúbicos totalmente automatizadas con carga transportadora integrada y control avanzado de olores requerirán una mayor inversión de capital. Sin embargo, debido a las drásticas reducciones en las tarifas de transporte y las multas por sobrepeso, la mayoría de las instalaciones de procesamiento de alimentos logran un retorno financiero completo dentro de doce a veinticuatro meses.
El mantenimiento de rutina se centra en gran medida en la integridad hidráulica y del sellado. Los equipos de las instalaciones deben inspeccionar periódicamente las juntas de las puertas herméticas para detectar desgaste, limpiar las pantallas de filtración internas para evitar obstrucciones de drenaje y engrasar las pistas del ariete hidráulico en movimiento. Se recomienda encarecidamente el mantenimiento preventivo anual por parte de un técnico certificado para verificar los niveles de líquido hidráulico, probar los interruptores de bloqueo de seguridad y garantizar que las soldaduras estructurales permanezcan impermeables a la corrosión.


